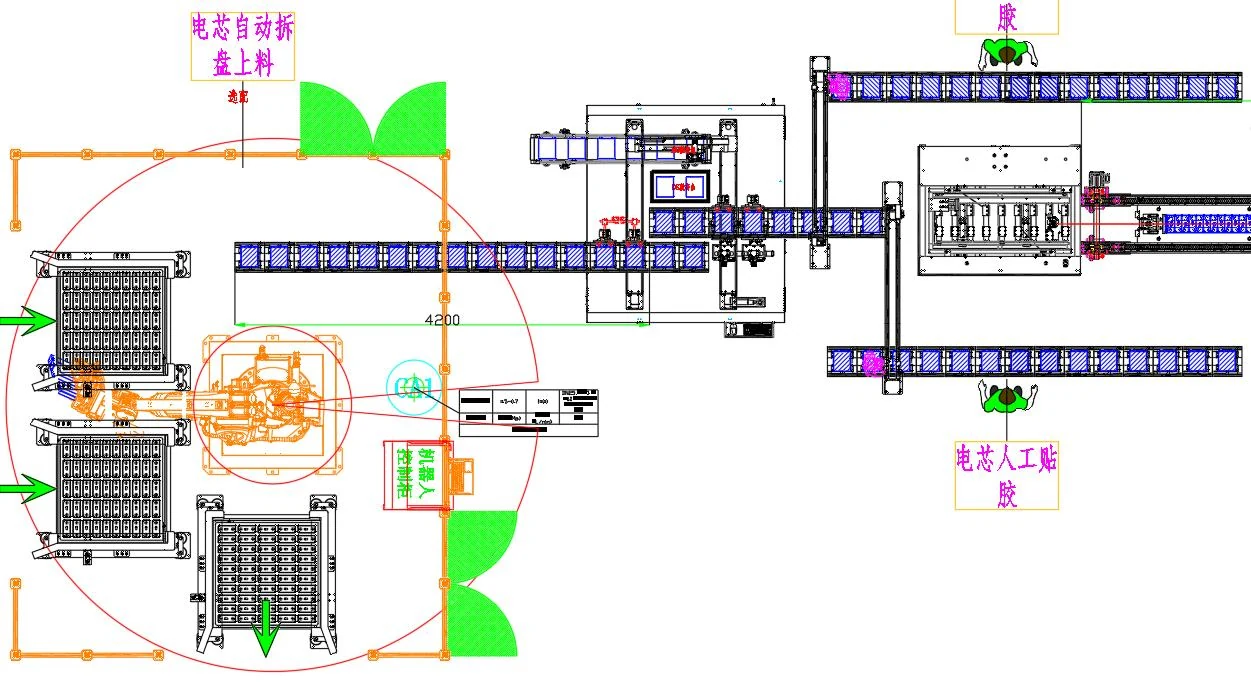
01 · 3 人
电芯处理段
六轴机器人视觉拆盘上料,自动扫码、OCV 测试与 NG 剔除,人工贴胶。
工艺流程
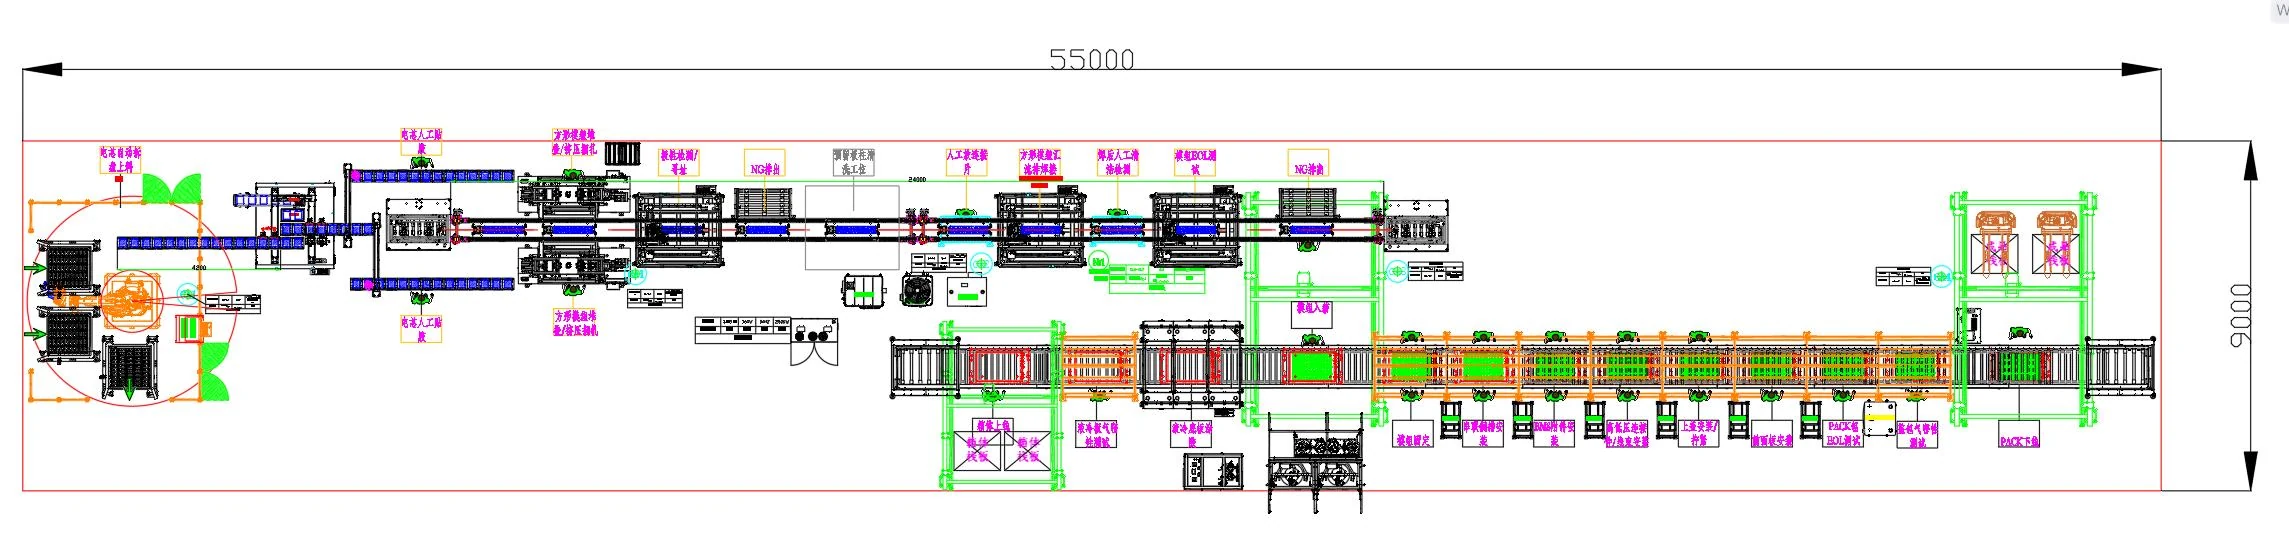
电芯从整托来料到成品 PACK 下线,经过电芯处理、模组堆叠焊接、PACK 装配测试三段工艺。关键质量工序自动化,装配工序保留人工柔性。
电芯处理段位于线首;模组线沿厂房一侧贯通;PACK 段呈"一"字型布局,与模组线在第 14 工位通过转线衔接。尺寸不含仓库及物流通道,可按实际厂房调整。
| # | 工位 | 工段 | 方式 | 关键设备 |
|---|---|---|---|---|
| 01 | 电芯整托盘上料 | 电芯处理段 | 人工 | — |
| 02 | 电芯拆盘机器人 | 电芯处理段 | 自动 | 电芯拆盘上料机器人工作站 |
| 03 | 扫码 / OCV 测试 | 电芯处理段 | 自动 | 电芯扫码测试分选机 |
| 04 | NG 剔除 / OK 补料 | 电芯处理段 | 自动 | 电芯扫码测试分选机 |
| 05 | 电芯翻转配组 | 电芯处理段 | 自动 | — |
| 06 | 电芯贴胶 | 电芯处理段 | 人工 | — |
| 07 | 模组堆叠挤压 ×2 | 模组堆叠焊接段 | 半自动 | 模组堆叠挤压工作站 |
| 08 | 模组极柱寻址 | 模组堆叠焊接段 | 自动 | 极性检测 / 极柱寻址机 |
| 09 | NG 剔除 | 模组堆叠焊接段 | 自动 | — |
| 10 | CCS 板安装 | 模组堆叠焊接段 | 人工 | — |
| 11 | 汇流排激光焊接 | 模组堆叠焊接段 | 自动 | 汇流排激光焊接机 |
| 12 | 焊后清洁检查 | 模组堆叠焊接段 | 人工 | — |
| 13 | 模组 EOL 测试 | 模组堆叠焊接段 | 自动 | 模组 EOL 测试机 |
| 14 | 模组转线 | 模组堆叠焊接段 | 人工 | — |
| 15 | 液冷板上线 | PACK 装配测试段 | 人工 | — |
| 16 | 液冷板气密性测试 | PACK 装配测试段 | 半自动 | — |
| 17 | 下箱体导热结构胶涂布 | PACK 装配测试段 | 自动 | 下箱体导热结构胶涂布机 |
| 18 | 模组入箱 | PACK 装配测试段 | 人工 | — |
| 19 | PACK 人工组装 ×6 | PACK 装配测试段 | 人工 | — |
| 20 | PACK 测试段 ×2 | PACK 装配测试段 | 半自动 | — |
| 21 | 成品 PACK 下线 | PACK 装配测试段 | 人工 | — |
关键质量工序——测试分选、极柱寻址、激光焊接、模组 EOL、导热胶涂布——全部自动化;装配环节保留人工的柔性,便于多型号切换。
电芯处理段:上料 1、贴胶 2;模组堆叠焊接段:套钢带 2、装连接片 1、焊后清洁 1、模组转线 1、预留 1;PACK 装配段约 12 人,均可双边站人。
01 · 3 人
六轴机器人视觉拆盘上料,自动扫码、OCV 测试与 NG 剔除,人工贴胶。
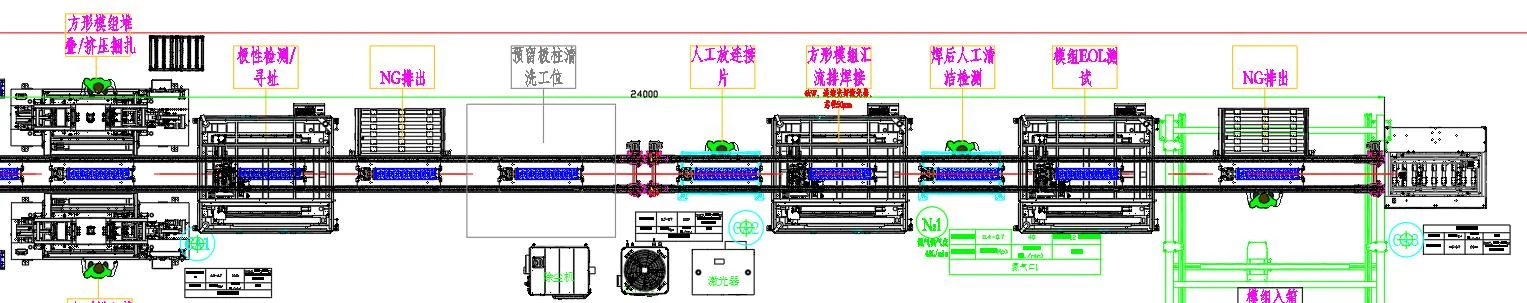
02 · 6 人
双工位堆叠挤压,视觉寻址判极性,6 kW 振镜激光焊接汇流排,模组 EOL 全检。
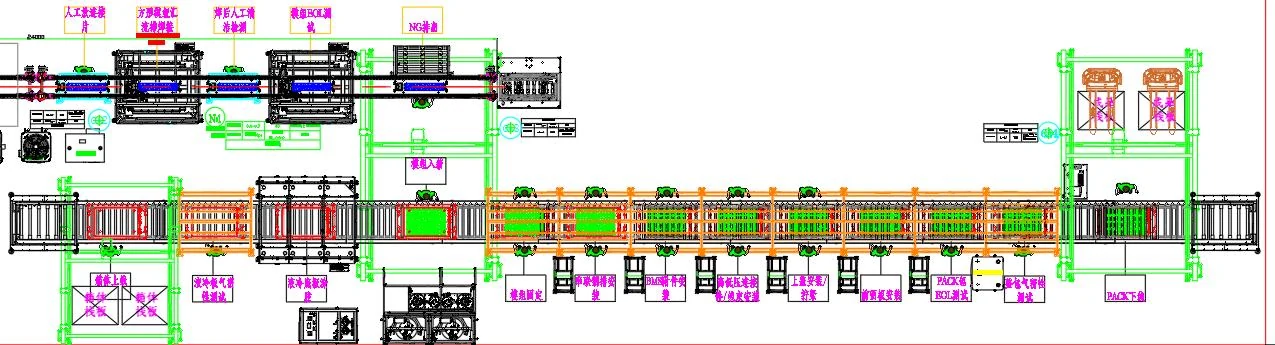
03 · 12 人
"一"字型滚筒线,液冷板气密、自动导热结构胶涂布、六段人工装配、PACK EOL 与整包气密测试。
告诉我们你的电芯规格、模组方案与厂房条件,工程团队将给出布局与配置建议。