01 · 电芯处理段
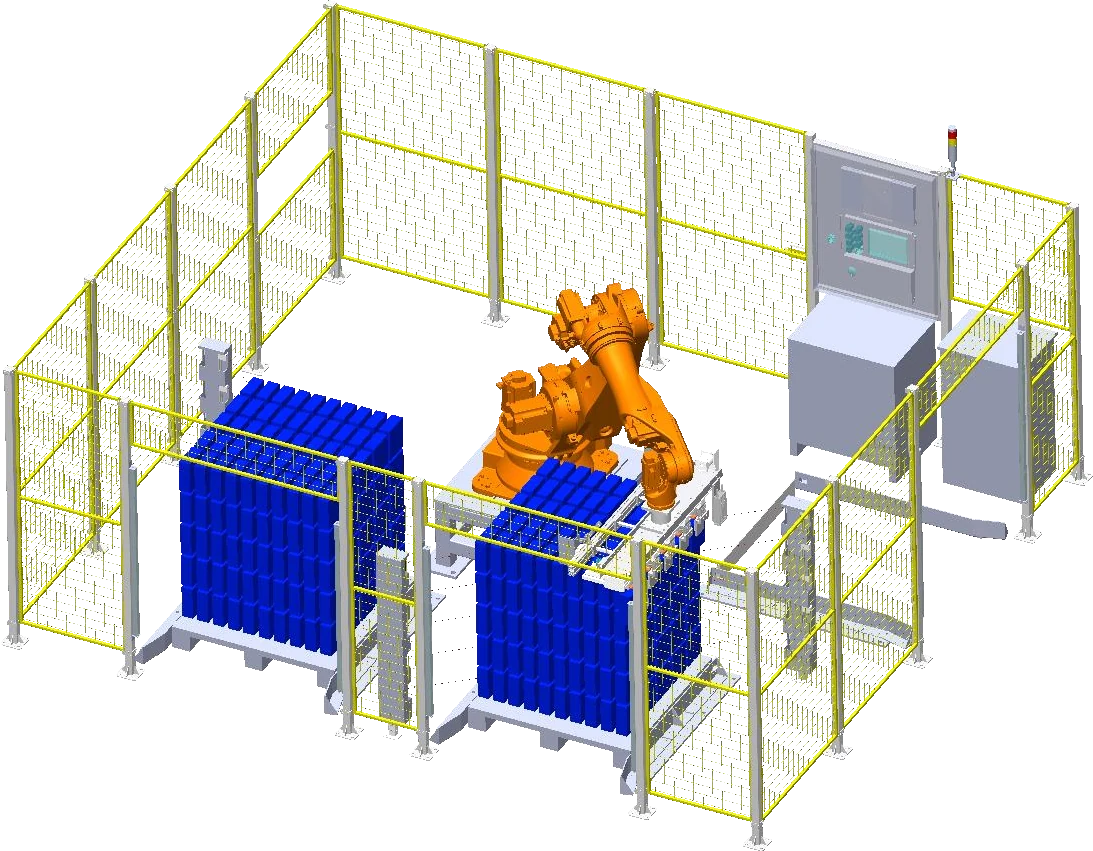
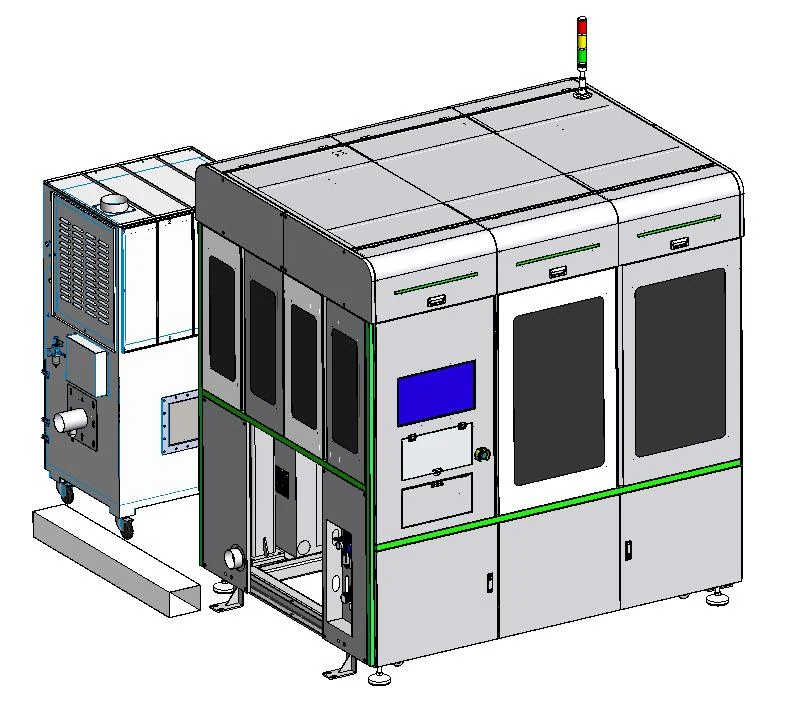
机器人拆盘,100% 测试分选。
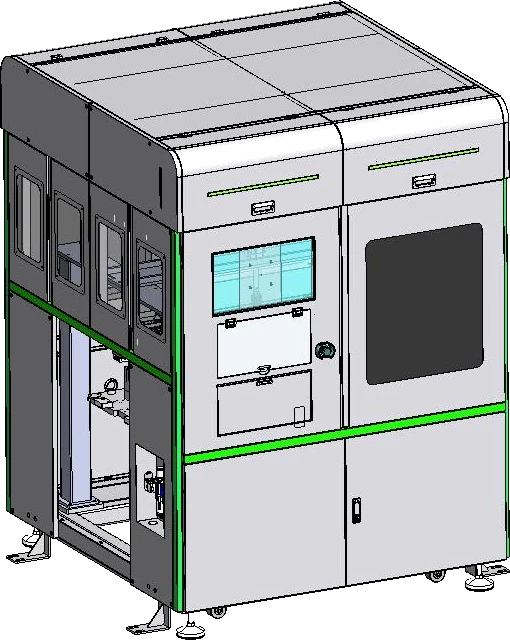
六轴机器人(220 kg 负载,±0.06 mm)配合视觉定位,一次抓取 5 颗电芯;扫码、OCV 测试与 NG 剔除全自动完成,空位自动补齐。
- 01电芯整托盘上料人工
- 02电芯拆盘机器人自动
- 03扫码 / OCV 测试自动
- 04NG 剔除 / OK 补料自动
- 05电芯翻转配组自动
- 06电芯贴胶人工
本段人员 3 人
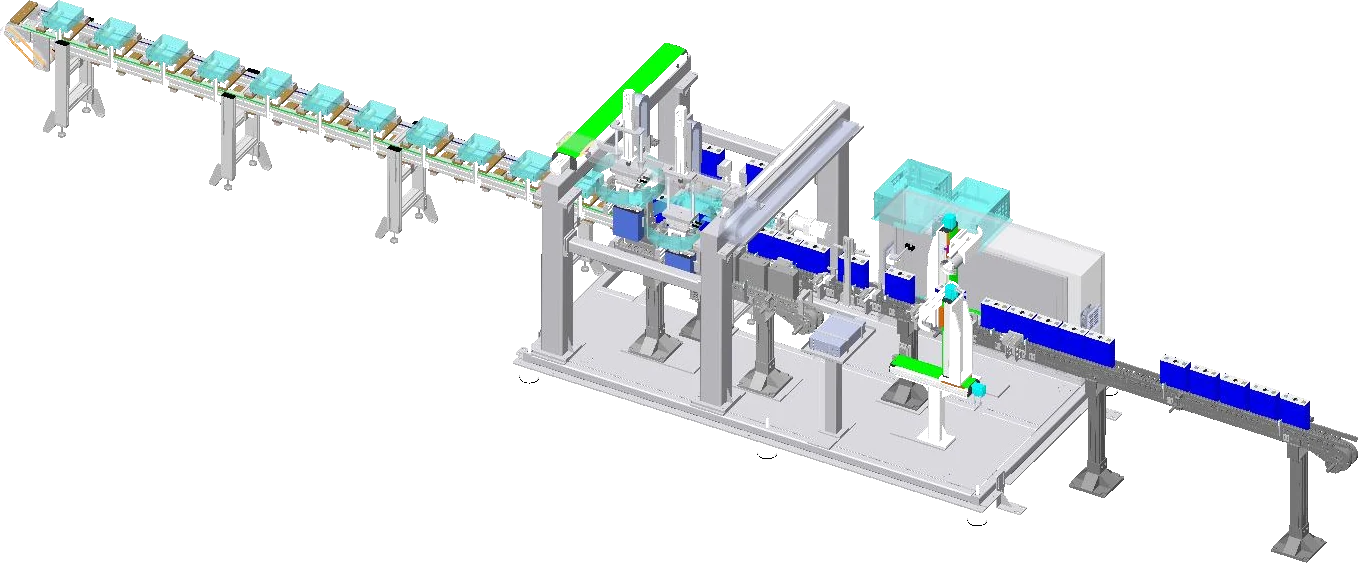
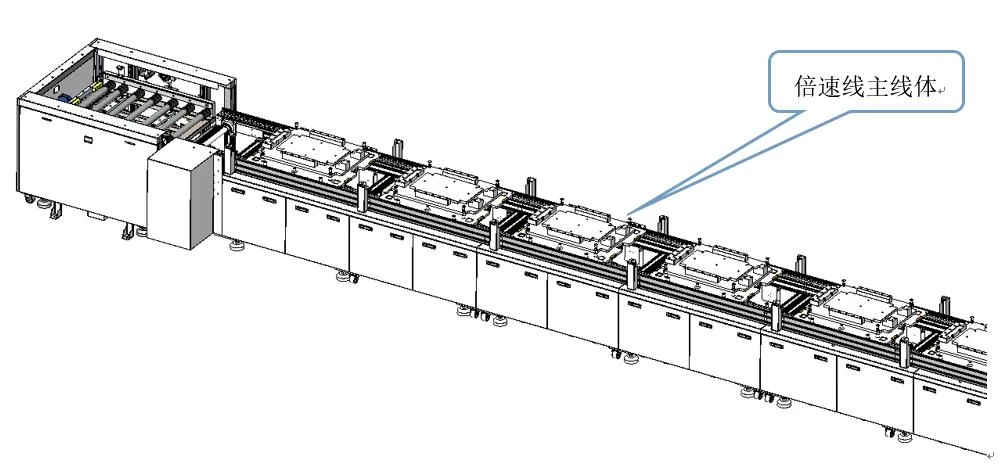
8PPM 方形储能模组 PACK 装配线
55 METRES · CELL TO STORAGE
21 个工位、三段工艺,一条线完成电芯测试分选、模组堆叠焊接与 PACK 装配测试。为 314Ah 设计,为 587Ah 预留。
※ 三维为示意白模,非实物
01 · 电芯处理段
六轴机器人(220 kg 负载,±0.06 mm)配合视觉定位,一次抓取 5 颗电芯;扫码、OCV 测试与 NG 剔除全自动完成,空位自动补齐。
本段人员 3 人
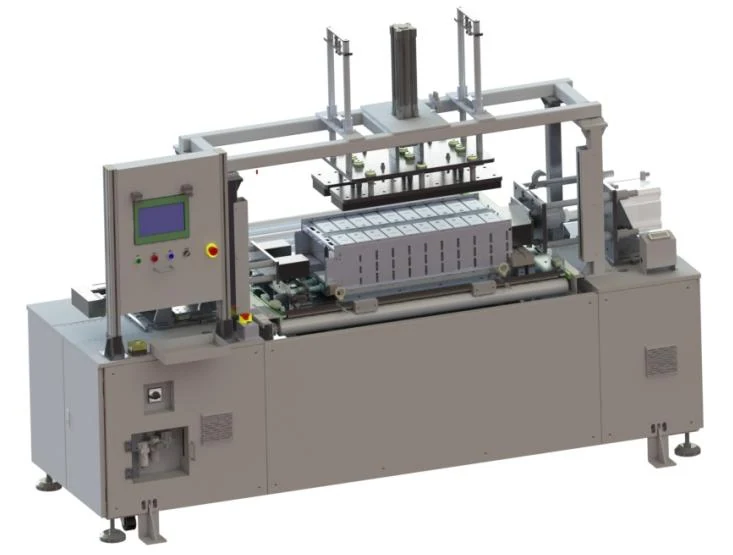
02 · 模组堆叠焊接段
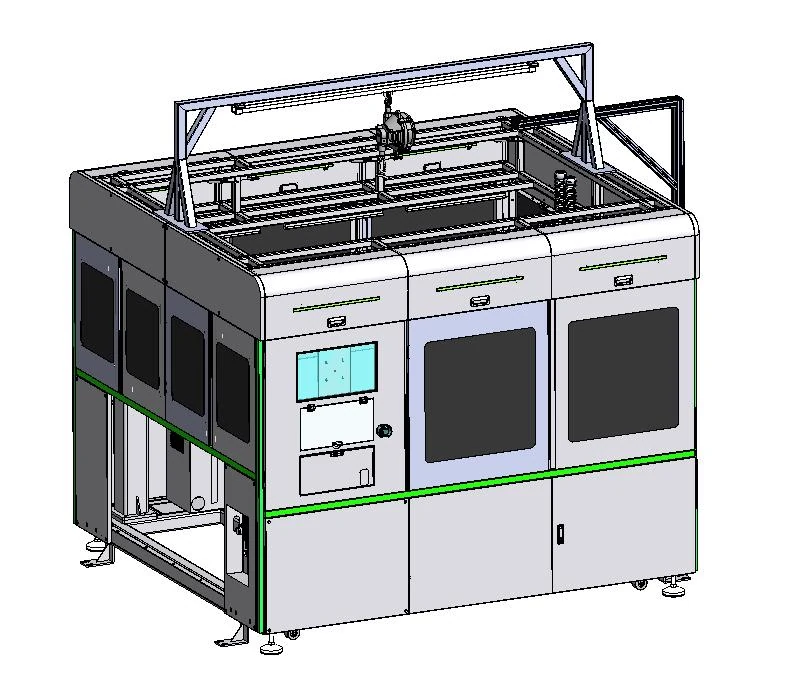
线体两侧双工位伺服挤压(0–8000 N)保证节拍;一套视觉同时完成极柱定位与极性判断(±0.2 mm);龙门三轴振镜焊接,熔深 ≥1.0 mm,拉拔力 ≥1000 N;模组 EOL 100% 全检。
本段人员 6 人
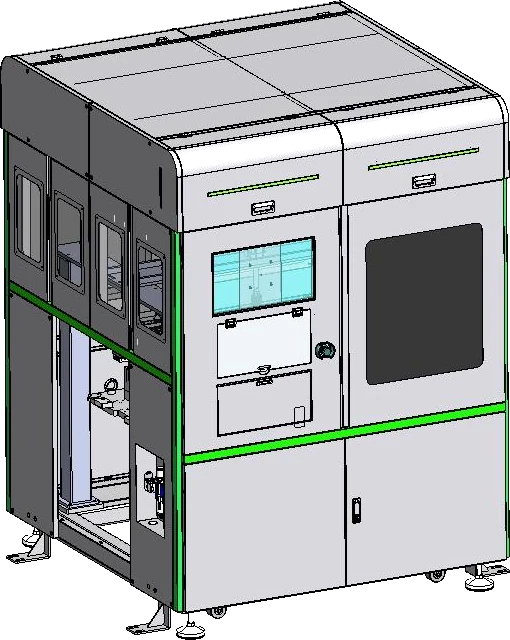
03 · PACK 装配测试段
液冷板气密测试后,视觉补偿的三轴系统在下箱体涂布导热结构胶(轨迹 ±2 mm,胶量 5%);六段双边人工装配,PACK EOL 与整包气密测试后下线。
本段人员 12 人
品牌影片 · 0:30
从一颗电芯落位,到 55 米整线贯通:节拍、关键设备、产品兼容与方案配置,一次看完。
把 55 米产线放进你的厂房:告诉我们电芯与产能,获取整线方案。
工艺流程
关键质量工序——测试分选、极柱寻址、激光焊接、模组 EOL、导热胶涂布——全部自动化;装配环节保留人工的柔性,便于多型号切换。
电芯处理段:上料 1、贴胶 2;模组堆叠焊接段:套钢带 2、装连接片 1、焊后清洁 1、模组转线 1、预留 1;PACK 装配段约 12 人,均可双边站人。
产品与兼容
以 1P13S 模组为蓝本:每一个零件在哪个工位、由哪台设备完成,滚动即可逐层拆解。
方案设计已考虑兼容 587Ah 大电芯。587Ah 电芯具体尺寸以客户电芯规格为准。
CELL · 电芯
207×173×72mm
高 × 宽 × 厚,公差 ±0.5 mm
MODULE · 兼容模组
高度100–240宽度150–370长度300–1000mm
PACK · 兼容箱体
高度100–250宽度300–800长度600–1200mm
方案配置
调整节拍、运行时长与 OEE 估算年产能;输入厂房条件,逐项核对占地、承载、供电与气源。
技术参数
| 设备名称 | 方形储能模组 PACK 装配线 |
|---|---|
| 设计节拍 | 8PPM(按电芯计,以 1P13S 模组为蓝本) |
| 蓝本电芯 | 314Ah,方案考虑兼容 587Ah 大电芯 |
| 整线合格率 | ≥ 99%(仅由设备造成,不含人为因素) |
| 工位 | 21 个编号工位(含双工位与多工位段) |
| 人员配置 | 约 21 人:电芯处理 3、模组堆叠焊接 6、PACK 装配约 12 |
| 供电 | 三相五线 380 V ±5%,50 Hz,额定功率 250 kW |
|---|---|
| 压缩空气 | 0.5–0.7 MPa,流量 ≥ 3000 L/min |
| 保护气体 | 氮气 0.5 MPa,流量 40 L/min |
| 地面承载 | ≥ 800 kg/㎡ |
| 设备占地 | 55 m × 9 m × 3.5 m(不含仓库及物流通道,可按厂房调整) |
| 高 | 宽 | 长 / 厚 | |
|---|---|---|---|
| 蓝本电芯 314Ah | 207 ± 0.5 | 173 ± 0.5 | 72 ± 0.5 |
| 兼容模组 | 100–240 | 150–370 | 300–1000 |
| 兼容 PACK | 100–250 | 300–800 | 600–1200 |
常见问题
8PPM 按电芯计算,即每分钟 8 颗、每 7.5 秒完成一颗电芯。以 1P13S 模组为蓝本,约每 97.5 秒产出一个模组。
蓝本电芯为 314Ah(高 207 × 宽 173 × 厚 72 mm,公差 ±0.5 mm),方案已考虑兼容 587Ah 大电芯。兼容模组:高 100–240、宽 150–370、长 300–1000 mm;兼容 PACK:高 100–250、宽 300–800、长 600–1200 mm。
约 21 人:电芯处理段 3 人(上料 1、贴胶 2);模组堆叠焊接段 6 人(套钢带 2、装连接片 1、焊后清洁 1、模组转线 1、预留 1);PACK 装配段约 12 人。
设备占地 55 × 9 × 3.5 m(不含仓库及物流通道,可按厂房调整);地面承载 ≥800 kg/㎡;三相五线 380 V ±5%、50 Hz,额定功率 250 kW;压缩空气 0.5–0.7 MPa、≥3000 L/min;氮气 0.5 MPa、40 L/min。
整线产品合格率 ≥99%,仅统计由设备造成的不良,不含人为因素。
自动:电芯拆盘上料、测试分选、极柱寻址 / 极性检测、汇流排激光焊接、模组 EOL 测试、下箱体导热结构胶涂布。半自动:挤压整形 / 套钢带、液冷板气密性测试、PACK EOL 测试、整包气密性测试。其余为人工或辅助工位。
6 kW 激光器、振镜焊接,焊接速度 50–100 mm/s;熔深 ≥1.0 mm、熔宽 ≥1.5 mm、拉拔力 ≥1000 N。采用气缸驱动压头单点压紧,单排、双排模组均适用。
可以。例如导热结构胶涂布设备支持通过 Profinet 等通信方式,将工作压力、涂胶量等参数上传 MES 系统;具体接口在项目阶段确认。
可以。55 × 9 × 3.5 m 为标准布局尺寸,实际尺寸可根据厂房条件调整。
告诉我们你的电芯规格、模组方案与厂房条件,工程团队将给出布局与配置建议。